Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.10.2026 Herkunft: Website


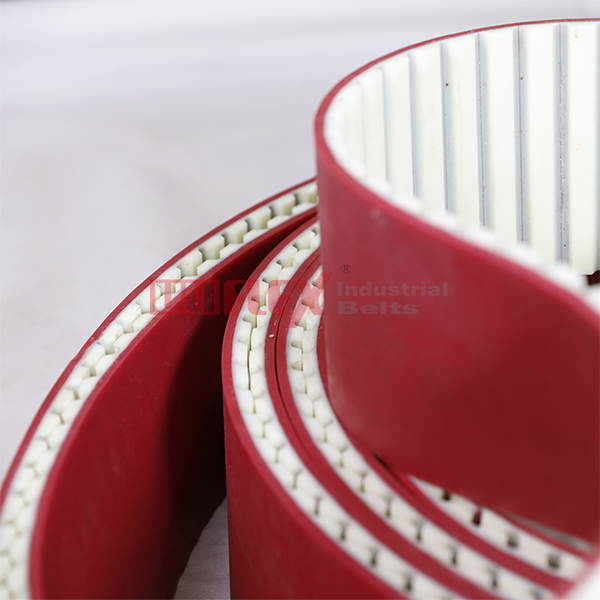
Die Suche nach einem zuverlässigen Partner für einen maßgeschneiderten Antriebsriemen geht über das Lesen einer Hochglanzbroschüre hinaus. Es erfordert die Validierung der tatsächlichen Fähigkeiten auf Bodenebene. Beschaffungsmanager und Ingenieure sind hohen Risiken ausgesetzt, wenn es einem Lieferanten an Fertigungspräzision mangelt. Es kommt häufig zu Systemausfällen, schnellem Riemenverschleiß und schwerwiegenden mechanischen Fehlausrichtungen. Sie treten auf, wenn Zulieferer Riemen nicht gemäß den genauen technischen Spezifikationen herstellen oder modifizieren können.
Dieser Leitfaden bietet einen definitiven Rahmen für eine strenge Werksaudit für Polyurethan-Zahnriemen . Wir helfen Ihnen, durch evidenzbasierte Bewertung echte OEM-Hersteller von Kleinbauern zu unterscheiden. Sie erfahren genau, wie Sie die Materialintegrität überprüfen, die Sekundärverarbeitungsfähigkeiten bewerten und transparente Qualitätskontrolldaten fordern. Durch die Einhaltung dieser Protokolle können Sie sich einen Fertigungspartner sichern, der in der Lage ist, konsistente, leistungsstarke Energieübertragungslösungen zu liefern.
Bei einem umfassenden Werksaudit für Polyurethan-Zahnriemen muss die Rückverfolgbarkeit des Rohmaterials im Vordergrund stehen, insbesondere die Integration des Spannstrangs und die Qualität des Urethans.
Echte kundenspezifische Möglichkeiten erfordern eine hausinterne Sekundärbearbeitung (Fräsen, Stanzen, Stollenschweißen) und keine ausgelagerten Modifikationen.
Die strikte Einhaltung internationaler Toleranzen (DIN/ISO) und dynamischer Prüfprotokolle ist für PU-Zahnriemen in Industriequalität eine Selbstverständlichkeit.
Transparenz in der Lieferkette und skalierbare OEM-Kapazität sind Schlüsselindikatoren für einen vertrauenswürdigen langfristigen Partner.
Definieren Sie Ihre Erfolgskriterien klar, bevor Sie die Fabrikhalle betreten oder ein virtuelles Audit einleiten. Die Vorbereitung trennt einen oberflächlichen Rundgang von einer strengen Lieferantenbewertung. Sie müssen grundlegende Erwartungen hinsichtlich Dokumentation, technischem Support und Kommunikationstransparenz festlegen.
Fordern Sie immer frühzeitig im Überprüfungsprozess grundlegende Qualitätsdokumente an. Sie sollten ihre ISO 9001-Zertifizierung speziell für Qualitätsmanagementsysteme überprüfen. Schauen Sie nicht nur auf das Zertifikatslogo. Überprüfen Sie das Ablaufdatum und die Zertifizierungsstelle. Darüber hinaus sollten Sie relevante Umweltzertifikate wie ISO 14001 oder branchenspezifische Compliance-Dokumente anfordern. Seriöse Hersteller halten diese Aufzeichnungen bereit und geben sie ohne zu zögern weiter.
Sie müssen die technischen Supportfähigkeiten des Werks beurteilen. Ein echter Fertigungspartner kann mehr als nur Bänder aus einer Form drucken. Haben sie eigene Ingenieure? Sie sollten in der Lage sein, Ihre CAD-Dateien zu überprüfen und potenzielle Herstellungsfehler zu erkennen, bevor die Produktion beginnt. Bitten Sie sie, ein komplexes Riemenprofil zu analysieren. Bewerten Sie ihre Reaktionszeit und die technische Tiefe ihres Feedbacks. Starke Ingenieurteams schlagen Designoptimierungen vor, um die Lastverteilung zu verbessern oder vorzeitigen Verschleiß zu reduzieren.
Achten Sie bei der frühen Kommunikation genau auf häufige Warnzeichen. Die Zurückhaltung bei der Weitergabe von Ursprungsdokumenten für Rohstoffe deutet häufig auf eine unzureichende Kontrolle der Lieferkette hin. Hüten Sie sich davor, sich bei der technischen Kommunikation stark auf externe Handelsunternehmen zu verlassen. Sie möchten einen direkten Draht zu den Produktionstechnikern. Wenn jede technische Frage eine Übersetzungsverzögerung von mehreren Tagen erfordert, sprechen Sie wahrscheinlich nicht mit der tatsächlichen Fabrik.
Schritte zur Vorbereitung auf das Audit:
Erstellen Sie eine Geheimhaltungsvereinbarung (NDA), um Ihre proprietären Bandprofile zu schützen.
Fordern Sie eine vollständige Ausrüstungsliste einschließlich Extruder und CNC-Maschinen an.
Fordern Sie einen Musterbericht zur Qualitätskontrolle (QC) aus einem kürzlich durchgeführten Produktionslauf an.
Planen Sie Interviews mit dem leitenden Produktionsingenieur und dem QS-Manager.
Häufige Fehler: Das Überspringen der virtuellen Dokumentationsprüfung verschwendet Zeit und Geld. Reisen Sie niemals zu einem Besuch vor Ort, bis der Lieferant die grundlegende Einhaltung durch beglaubigte Dokumente nachgewiesen hat.
Während Ihres Besuchs müssen Sie die primären Produktionslinien einer genauen Beurteilung unterziehen. Diese Phase gewährleistet die grundlegende Haltbarkeit des Produkts. Der Kernherstellungsprozess bestimmt, wie gut das Band Scherbeanspruchungen, kontinuierlichen Hochgeschwindigkeitsbewegungen und Umweltverschmutzungen standhält.
Prüfen Sie die Beschaffungsprotokolle für thermoplastisches Polyurethan (TPU) und Zugelemente. Zugglieder bestehen in der Regel aus Stahl-, Kevlar- oder Glasfaserschnüren. Suchen Sie nach strengen Chargenverfolgungssystemen. Sie sollten den Rohstofflagerbereich inspizieren. TPU nimmt leicht Feuchtigkeit auf, was seine strukturelle Integrität beeinträchtigt. Daher muss die Fabrik eine klimatisierte Lagerung bei niedriger Luftfeuchtigkeit für alle rohen Polyurethan-Pellets nachweisen. Wenn Sie offene TPU-Beutel auf einem feuchten Fabrikboden liegen sehen, betrachten Sie dies als kritischen Fehler.
Überprüfen Sie die spezifischen Maschinen, die für die Bandbildung verwendet werden. Eine zuverlässige Die PU-Zahnriemenfabrik muss präzise Temperatur- und Druckkontrollen nachweisen. Für die Extrusion sind streng überwachte Wärmezonen erforderlich, um das Polyurethan zu schmelzen und zu formen, ohne die Polymerketten zu zerstören. Beim Gießen wird flüssiges Urethan in Schleuderformen gegossen. Beide Methoden erfordern Vakuumsysteme oder Druckkontrollen, um mikroskopisch kleine Luftblasen zu verhindern. Eingeschlossene Luft verursacht Schwachstellen. Das richtige Wärmemanagement sorgt außerdem für eine perfekte Haftung zwischen dem Urethankörper und den Spannschnüren. Ohne diese Bindung kommt es bei Anwendungen mit hohem Drehmoment zum Ausreißen der Kabel.
Überprüfen Sie den Zustand und die Lagerung der Werksformen. Teilungsprofile wie T, AT und HTD erfordern absolute Maßhaltigkeit. Beschädigte Formen führen zu Teilungsungenauigkeiten, die Spiel, Ratschen und schnellen Zahnverschleiß verursachen. Fragen Sie, wie sie das Leben von Schimmelpilzen verfolgen. Sie sollten über einen eigenen Werkzeugwartungsbereich verfügen. Suchen Sie nach Rostschutzbeschichtungen und organisierten Lagerregalen. Wenn Formen willkürlich auf dem Boden gestapelt werden, besteht die Wahrscheinlichkeit, dass die resultierenden Bänder die Maßprüfungen nicht bestehen.
Best Practices: Fragen Sie immer nach der Mensch-Maschine-Schnittstelle (HMI) der Extrusionslinie. Achten Sie auf eine aktive Überwachung des Schmelzedrucks und der Zonentemperaturen. Konsistente Variablen führen zu konsistenten Gürteln.
Sie müssen Hersteller von Standardrollenmaterial von echten Anbietern kundenspezifischer Lösungen unterscheiden. Viele Fabriken extrudieren einfach Standardbänder und lagern komplexe Modifikationen aus. Dies führt zu massiven Lücken in der Qualitätskontrolle. Echte Individualisierung erfordert erweiterte interne Fähigkeiten.
Überprüfen Sie die Spezialausrüstung, die zur Herstellung einer zuverlässigen Lösung verwendet wird kundenspezifischer Antriebsriemen . Sekundäre Modifikationen bieten einen enormen Mehrwert, erfordern jedoch eine präzise Ausführung.
Träger: Überprüfen Sie deren Laminierungsverfahren. Sie sollten in der Lage sein, Reibungs-, Schutz- oder stark komprimierbare Träger nahtlos aufzutragen. Achten Sie auf kontrollierte Andruckrollen und einen gleichmäßigen Klebstoffauftrag.
Stollen und Profile: Bewerten Sie ihre Schweißgenauigkeit. Maßgeschneiderte Stollen erfordern einen genauen Abstand. Fragen Sie, ob sie eine thermische Bindung (hohe Hitzereibung) oder eine chemische Bindung verwenden. Das thermische Schweißen bietet im Allgemeinen eine überlegene Scherfestigkeit für schwere Industrieanwendungen.
Bearbeitung: Sehen Sie sich ihre CNC-Fräseinstellungen an. Bei maßgefertigten Riemen sind oft Schlitzzähne, Vakuumlöcher oder ein maßgefertigter Zahnschliff erforderlich. Die CNC-Fräsmaschinen müssen über feste Vakuumniederhalter verfügen, um zu verhindern, dass sich das flexible Band während des Schneidens verschiebt.
Fordern Sie statistische Leistungsfähigkeitsstudien (Cpk) für ihre Sekundäroperationen an. Änderungen dürfen die strukturelle Integrität des Riemens nicht beeinträchtigen. Wenn Sie ein Vakuumloch zu nahe an einem Stahlspannkabel stanzen, wird das Metall Feuchtigkeit und Rost ausgesetzt. Beim CNC-Schleifen muss die ursprüngliche Steigungstoleranz eingehalten werden. Ein hoher Cpk-Wert beweist, dass sie komplexe Änderungen zuverlässig über Tausende von Einheiten hinweg wiederholen können.
Überprüfen Sie, ob die Fabrik Anpassungsschritte an Subunternehmer vergibt. Die Vergabe von Unteraufträgen erhöht die Qualitätsabweichung erheblich. Es verlängert außerdem die Vorlaufzeiten und erschwert die Rückverfolgbarkeit. Wenn eine geschweißte Klampe im Feld abbricht, müssen Sie genau wissen, wer die Schweißung vorgenommen hat. Bestehen Sie auf einem vertikal integrierten Lieferanten, der jeden Schritt vom Rohpolymer bis zum endgültigen CNC-Fräsen kontrolliert.
Interne vs. ausgelagerte Sekundärverarbeitungsrisiken
Prozesstyp |
Vorteile der Eigenproduktion |
Ausgelagerte Produktionsrisiken |
|---|---|---|
Stollenschweißen |
Kontrollierte thermische Parameter, direkte QS-Überwachung, schnelles Prototyping. |
Inkonsistente Schweißnahtfestigkeit, höhere Ausfallraten unter Scherbeanspruchung. |
CNC-Fräsen/Lochstanzen |
Keine Verzögerung zwischen Extrusion und Fräsen, einheitliche Steuerung der Steigungstoleranz. |
Schäden an Spannseilen beim Transport, Fehlausrichtungen. |
Trägerlaminierung |
Sofortige Haftungsprüfung, makellose Oberflächenvorbereitung. |
Klebstoffabbau während des Transports, Delaminierungsrisiken im Feld. |
Eine strenge Prüfung bestätigt, dass sich die Fabrik auf empirische Daten verlässt. Visuelle Kontrollen allein reichen bei Antriebsprodukten völlig nicht aus. Verborgene Defekte innerhalb der Polymermatrix zerstören teure automatisierte Maschinen.
Suchen Sie nach automatischen optischen Inspektionssystemen (AOI) in der Produktionslinie. Fortschrittliche Fabriken verwenden Lasermikrometer, um Breiten-, Dicken- und Teilungsschwankungen während der Extrusion kontinuierlich zu messen. Diese Systeme erkennen mikroskopische Abweichungen sofort. Bei einer Abweichung der Banddicke um den Bruchteil eines Millimeters soll das System automatisch einen Alarm auslösen. Wenn man sich ausschließlich auf manuelle Bremssattelprüfungen am Ende einer Schicht verlässt, ist gewährleistet, dass defekte Segmente an die Kunden geliefert werden.
Das Qualitätskontrolllabor der Fabrik muss über spezielle Diagnosegeräte verfügen. Ein gut ausgestattetes Labor beweist, dass sie Materialwissenschaften verstehen. Stellen Sie sicher, dass die folgenden Tests regelmäßig durchgeführt werden:
Zugfestigkeits- und Dehnungsprüfung: Dies bestätigt, dass die inneren Stahl- oder Kevlar-Schnüre den Belastungsspezifikationen entsprechen. Das Urethan muss sich außerdem innerhalb akzeptabler Grenzen dehnen, bevor es reißt.
Shore-Härteprüfung: Dabei wird die Härte des Polyurethan-Compounds überprüft. Eine falsche Härte führt zu vorzeitigem Abscheren der Zähne oder übermäßiger Geräuschentwicklung im Betrieb.
Dynamische Belastungs- und Abriebtests: Sie sollten Riemen auf motorisierten Prüfständen laufen lassen, um reale Reibung und zyklische Ermüdung im Laufe der Zeit zu simulieren.
Bestätigen Sie ihre Ausrichtung an globalen Fertigungsstandards. Sie müssen hinsichtlich Zahnprofilen und Teilungsgenauigkeit der DIN 7721 und ISO 5296 entsprechen. Bitten Sie darum, den Prozess zur Bearbeitung von Nichtkonformitäten (NC) zu überprüfen. Akzeptieren Sie keine vagen Antworten zur Behebung von Fehlern. Fordern Sie einen bereinigten 8D-Bericht für einen früheren Defekt an. Ein 8D-Bericht (Acht Disziplinen der Problemlösung) zeigt genau, wie sie Grundursachen isolieren, Korrekturmaßnahmen umsetzen und zukünftige Ausfälle verhindern. Einer Fabrik, die keinen 8D-Bericht erstellen kann, mangelt es an einer ausgereiften Ingenieurskultur.
Häufige Fehler: Akzeptieren einer visuellen „Bestanden/Nicht bestanden“-Checkliste als Qualitätsnachweis. Fordern Sie immer numerische, statistische Daten von Labortestgeräten an.
Ein erfolgreiches Audit stellt sicher, dass der Lieferant die Mengenskalierung bewältigen kann. Sie müssen auch unerwartete globale Lieferkettenschocks überstehen. Ein ausgezeichneter Prototyp bedeutet nichts, wenn die Fabrik Großbestellungen nicht rechtzeitig liefern kann.
Bewerten Sie ihre aktuellen Produktionsschichten im Vergleich zur maximalen Kapazität. Eine Fabrik, die zu 99 % ausgelastet ist, stellt ein großes Risiko für neue OEM-Bestellungen dar. Sie haben keinen Puffer für unerwartete Maschinenausfälle oder plötzliche Volumenanstiege. Suchen Sie nach einer Anlage mit einer Auslastung von etwa 70 % bis 80 %. Dies lässt ausreichend Spielraum, um Ihre Produktionsanforderungen zu berücksichtigen, ohne den Extrusionsprozess zu überstürzen.
Überprüfen Sie die Wartungsprotokolle für alle kritischen Maschinen. Extruder, CNC-Fräsmaschinen und Thermoschweißmaschinen erfordern eine ständige Kalibrierung. Ungeplante Ausfallzeiten wirken sich direkt auf Ihre Durchlaufzeiten aus. Fragen Sie den Wartungsmanager, wie oft Extruderschnecken ausgetauscht oder Lasermikrometer neu kalibriert werden. Eine proaktive Wartungskultur verhindert Toleranzabweichungen während der Charge.
Bewerten Sie ihren Bestand an kritischen Rohstoffen. Bei speziellen Spannschnüren, insbesondere bei bestimmten Kevlar- oder hochflexiblen Stahlsorten, herrscht weltweit häufig Engpass. Wie viel Sicherheitsbestand wird vor Ort aufbewahrt? Die Eindämmung globaler Lieferkettenunterbrechungen erfordert Kapitalinvestitionen in Rohstoffpuffer. Wenn sie die Kabel strikt auf Just-in-Time-Basis bestellen, wird Ihre Produktionslinie irgendwann zum Stillstand kommen, wenn der Lieferant mit einer Verzögerung konfrontiert wird.
Best Practices: Fordern Sie eine Besichtigung des Ersatzteillagers vor Ort an. Fabriken, die Ersatzgetriebe für Extruder und CNC-Spindeln vorrätig haben, erholen sich von mechanischen Ausfällen innerhalb von Stunden statt Wochen.
Bei der Beschaffung eines Hochleistungs-Zahnriemens muss man weit über Marketingversprechen hinausschauen. Sie müssen die komplexe Schnittstelle zwischen Materialwissenschaft, Maschinenpräzision und kompromissloser Qualitätskontrolle prüfen. Bei einer oberflächlichen Besichtigung der Anlage werden die mikroskopisch kleinen Luftblasen oder die schlechte Kabelhaftung, die letztendlich zu katastrophalen Feldausfällen führen, nicht sichtbar.
Erstellen Sie bei der Auswahl Ihres Fertigungspartners eine strenge Entscheidungsmatrix. Bewerten Sie jeden Lieferanten direkt anhand der Rückverfolgbarkeit seiner Rohstoffe, seiner internen kundenspezifischen Verarbeitungsmöglichkeiten und überprüfbaren Labortestdaten. Priorisieren Sie Fabriken, die den gesamten Prozess vertikal steuern, von der klimatisierten TPU-Lagerung bis zur CNC-gefrästen Endbearbeitung. Lehnen Sie Lieferanten ab, die stark auf Outsourcing setzen oder denen statistische Prozesskontrollen fehlen.
Ergreifen Sie sofort Maßnahmen zum Schutz Ihrer Lieferkette. Laden Sie eine standardisierte Audit-Checklistenvorlage herunter und passen Sie sie an Ihre spezifischen Dimensionsanforderungen an. Reichen Sie komplexe Konstruktionszeichnungen für einen Pilotlauf ein, um die technische Rückkopplungsschleife zu testen. Kontaktieren Sie noch heute die technischen Vertriebsteams, um eine vorläufige Fähigkeitsüberprüfung einzuleiten und einen Lieferanten zu finden, der Zuverlässigkeit in jedes Band integriert.
A: Konzentrieren Sie sich auf den Verbindungsprozess zwischen den Spannsträngen (Stahl/Kevlar) und dem Polyurethan. Eine schlechte Haftung führt zu einem vorzeitigen Ausfall des Riemens und ist mit bloßem Auge nicht leicht zu erkennen. Fordern Sie die Einsicht in die thermischen Kontrolldaten während der Extrusion an und fordern Sie die Ergebnisse von Labortests zur Schälfestigkeit im Querschnitt an.
A: Fordern Sie physische Muster ähnlicher kundenspezifischer Modifikationen (z. B. geschweißte Stollen, kundenspezifische Träger) und die entsprechenden Dimensionsprüfberichte an, um deren Bearbeitungstoleranzen zu überprüfen. Bewerten Sie die Sauberkeit ihrer CNC-Frässtationen und fragen Sie nach ihren statistischen Prozessfähigkeitswerten (Cpk).
A: Achten Sie auf ISO 9001 als Grundlage sowie auf die spezifische Produktkonformität mit DIN- oder ISO-Normen, die Zahnprofil, Teilungsgenauigkeit und physikalische Abmessungen vorgeben. Insbesondere DIN 7721 und ISO 5296 sind für die Überprüfung industrietauglicher technischer Toleranzen von entscheidender Bedeutung.
A: Ja. Die Auslagerung sekundärer Prozesse schränkt die Kontrolle des Hauptherstellers über Endtoleranzen, Klebstoffqualität und Durchlaufzeiten ein und erhöht das Risiko von Chargeninkonsistenzen. Die hausinterne Verarbeitung garantiert eine einheitliche Qualitätskontrolle und verhindert Schäden an den innenliegenden Spannsträngen des Riemens beim Transport.
Professioneller Hersteller von Industriegürteln