

自動化された直線運動および同期駆動システムには、絶対的な精度が要求されます。従来のゴムベルトやネオプレンベルトは、継続的な高サイクル負荷がかかると伸びます。これらは微粒子をクリーンな環境に放出し、工業用化学薬品にさらされると急速に分解します。熱可塑性ポリウレタン (PU) は、これらの永続的な機械的問題を解決します。最新の機械設計では PU 素材への大きな移行が見られます。ベルトの選択は、機械のダウンタイムに直接影響します。これはメンテナンスのオーバーヘッドを決定し、ハイサイクルオートメーションにおける再現性の指標を定義します。
高品質 ポリウレタン タイミング ベルトは、 中核的な設計変数として機能します。これにより、モーション制御の信頼性が確保され、コンポーネントの寿命が延長され、予測可能なパフォーマンスが保証されます。エンジニアは、利用可能な材料特性と構造構成を理解する必要があります。材料科学、特定のベルト構成、適切な設置プロトコルが自動化の効率をどのように変えるかを学びます。私たちは、ポリウレタンを高精度モーション制御のエンジニアリング標準にする正確なメカニズムを探ります。
耐久性と弾性: 高負荷、高摩擦の環境において、ポリウレタンの分子構造がゴムよりも優れた性能を発揮する仕組み。
構成の多様性: エンドレス PU タイミング ベルト (連続高負荷動作) とオープンエンド PU タイミング ベルト (直線的な位置決めおよびインデックス) のどちらを選択するか。
操作精度: 高速インデックス精度の維持における、材料固有の張力安定性と最小限の伸びの役割。
ポリウレタンは、その独特の化学的および物理的特性により、現代のオートメーションで主流を占めています。標準的なエラストマーは、多軸ロボット工学や高速包装ラインの厳しい要求の下では機能しません。ポリウレタンは、ゴムの柔軟性と硬質プラスチックの耐久性の間のギャップを埋めます。この材料科学の利点は、運用の信頼性に直接つながります。
産業環境では、ドライブコンポーネントが深刻な化学攻撃にさらされます。標準的なゴムベルトは、機械油にさらされると膨張して柔らかくなり、最終的には切れてしまいます。ポリウレタンは、耐油性、耐オゾン性、耐老化性に優れています。食品加工や医薬品製造で使用される過酷な工業用洗浄剤にも耐えます。 PU の緻密な分子構造により液体の吸収を防ぎます。この化学的安定性は、他のエラストマーが急速に機能しなくなる場合でも PU が生き残る理由を説明しています。
自動化には、正確なプーリーの係合を維持しながら摩耗に強いベルトが必要です。ポリウレタンは耐摩耗性に優れています。私たちは、ショア硬度とグリップの間の機械的トレードオフを分析します。ほとんどの工業用 PU ベルトは、85 ~ 95 のショア A 硬度範囲で動作します。この硬度により、高トルク下でのベルトの歯のせん断が防止されます。この剛性にもかかわらず、高品質の PU ベルトは高い摩擦係数を維持します。この固有のグリップにより、激しい加速プロファイル中のラチェット現象が防止されます。
ポリマーボディはテンションコードを保護しますが、実際の負荷はコードが負担します。さまざまな補強材の耐荷重能力を比較することが重要です。スチールコード補強により、非常に高い弾性率が得られます。スチールコードは高負荷時のベルトの伸びを防ぎ、絶対的な位置決め精度を保証します。アラミドコード補強により、腐食の危険がなく、優れた柔軟性と高い引張強度が得られます。アラミドは、より小さなプーリー直径を必要とする用途や湿気にさらされる用途に最適です。
熱により動力伝達部品が破壊されます。ポリウレタンは放熱性が高く評価されています。プーリーのインターフェースから熱を効率的に逃がします。 PU は、標準的なゴムコンパウンドと比較して、低温脆性に対して顕著な耐性も示します。標準的なゴムは凍結環境では硬化し、亀裂が生じます。特殊な PU コンパウンドは柔軟性を保ち、氷点下の保管施設でも引張特性を維持します。
製造方法は、最終製品の機械的特性に直接影響します。押出ポリウレタンベルトは、溶融した熱可塑性プラスチックをダイに押し込むことによって形成されます。このプロセスによりポリマー鎖が整列し、優れた縦方向の強度が得られます。押出成形は、長い長さのオープンエンド ベルトを製造するのに非常に効率的です。鋳造ポリウレタン ベルトでは、液体ポリマーを型に流し込みます。この方法により、複雑な歯の形状と特殊な裏当て材の統合が可能になります。鋳造ベルトは多くの場合、極端な温度変動に対して優れた耐性を示します。これらの製造上の違いを理解することは、エンジニアが特定の環境条件に最適なベルトを選択するのに役立ちます。
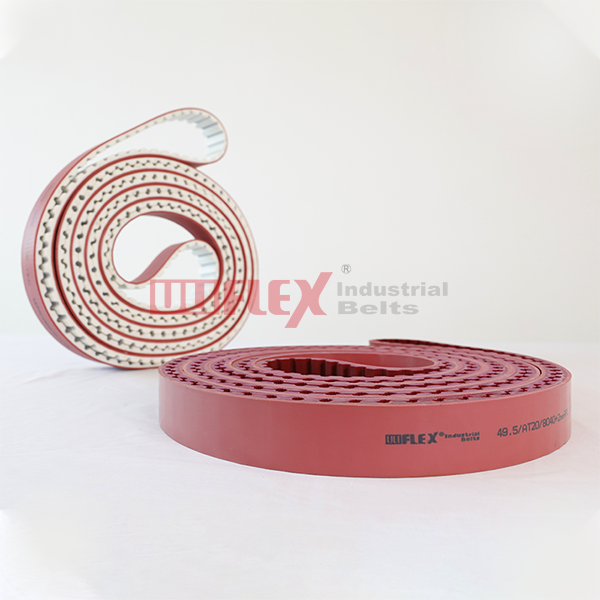
正しいベルト構成を選択することが、モーション コントロール システムの成功を左右します。エンジニアはベルトの物理的構造を機械の特定の運動学的要件に適合させる必要があります。通常、選択は連続ループと直線の長さの間で決まります。
連続インデックスシステムには、シームレスな電力伝送が必要です。の エンドレス PU タイミング ベルトは、 中断のない構造的完全性を提供します。メーカーはこれらのベルトをスプライスや継ぎ目なしで製造します。テンションコードはベルトの長さ全体にわたって連続的に巻き付けられます。この連続巻線により、高トルク同期ドライブの均等な負荷分散が保証されます。
ロボットの高速動力伝達にはエンドレスベルトが使用されています。スプライス障害のリスクを伴うことなく、極端な RPM に対応します。これらは、主駆動モーター、回転インデックステーブル、および頑丈なコンベアシステムの主な選択肢です。弱点がないため、激しい衝撃荷重にも安全に対処できます。
直線運動アプリケーションには、さまざまな構造ソリューションが必要です。の オープンエンド PU タイミング ベルトは、 さまざまな機械長に柔軟な設計を提供します。エンジニアは、特定のガントリー スパンやアクチュエーター ストロークに合わせて、大きなロールからこれらのベルトを切り出します。これらは、CNC ルーター、3D プリンター、自動保管および検索システムのバックボーンです。
オープンエンドベルトには堅牢なクランプ機構が必要です。滑りを防ぐために、クランプ プレートはベルトの歯形に完全に一致する必要があります。高精度リニア アクチュエータは、特定の張力要件に依存します。オープンエンドベルトを適切に張ればガタがなくなります。これにより、キャリッジはプログラムされたミクロン座標で正確に停止します。
標準プロファイルはすべてのアプリケーションに適合するわけではありません。メーカーが提供しているのは、 特殊な作業用の成型ポリウレタン タイミング ベルト 。これらのバリエーションは、特別な形状とカスタムの歯形を備えています。 HTD プロファイルは、大きなせん断力に対応します。 T および AT シリーズは、正確なメートル法による位置決めを提供します。バックコートオプションも指定できます。厚いフォームの裏地は、壊れやすいコンポーネントの真空取り扱いに役立ちます。他のコーティングは、急な傾斜の搬送で摩擦を増加させたり、高速動作での騒音を低減したりします。
エンジニアは、アプリケーションに合わせて正確なピッチとプロファイルを指定する必要があります。 T5 および T10 プロファイルは、一般的な自動化タスクの標準です。台形の歯形状を採用しており、確実な噛み合いを実現します。 AT5 および AT10 のプロファイルは、より大きな歯体積を備えた変形台形形状が特徴です。この設計により、標準の T プロファイルと比較して耐荷重能力が最大 50% 増加します。 AT シリーズはバックラッシュも低減するため、精密ロボットに最適です。 HTD 8M および 14M プロファイルは、曲線状の歯のデザインを採用しています。この形状により、応力が歯の表面全体に均等に分散され、高トルクドライブによく見られるラチェット効果が防止されます。
調達は寸法の一致だけにとどまりません。特定のオートメーション セルの動的な動作条件を評価する必要があります。環境変数や運動変数を考慮しないと、早期の機械的故障につながります。
高ダイナミックな多軸アプリケーションでは、巨大な慣性力が生成されます。ベルトを選択する際には、慣性の管理が重要です。急速な加速プロファイルにより、劣ったベルトが一時的に伸びて、むち効果が発生します。高弾性スチールコードを備えたポリウレタンベルトにより、このホイップを最小限に抑えます。モーターのトルクを即座に負荷に伝達します。この剛性により、サーボドライブはより積極的に調整でき、位置決め精度を犠牲にすることなくサイクルタイムを短縮できます。
多くの場合、動作環境によって材料の仕様が決まります。動作温度のしきい値を明確に定義する必要があります。標準 PU は 80°C まで良好に性能を発揮します。より過酷なゾーン用に高温バージョンが存在します。洗浄環境では、別の課題が生じます。高湿度または直接水にさらされると、標準ポリウレタンは加水分解によって劣化します。材料の分解を防ぐために、食品加工または製薬用途には耐加水分解性 PU コンパウンドを指定する必要があります。
工場フロアの音響は、作業員の安全性と機械の診断に影響を与えます。金属製のドライブ チェーンは過度の騒音を発生させ、機械フレーム全体に振動を伝えます。 PU の材料減衰特性は金属チェーンを完全に上回ります。ポリウレタンは、ステッピングモーターやサーボモーターによって発生する微振動を吸収します。この吸収により、より静かな動作が実現します。また、輸送中の高周波高調波損傷から敏感な電子ペイロードを保護します。
エンジニアリング上の決定は、運用期間の長期化を通じて財務上の影響を正当化する必要があります。メンテナンスフリーの運用を考慮することが不可欠です。ポリウレタンベルトは注油の必要がありません。定格荷重下では永久に伸びないため、定期的に張り直す必要がありません。この安定性により、従来のゴムの頻繁な交換間隔と比較して、ライフサイクルの投資収益率が大幅に向上します。メンテナンスのためのダウンタイムが減少すると、機器全体の効率が直接向上します。
たとえ最高品質のベルトであっても、正しく取り付けられなかった場合は故障します。適切に実装するには、機械的公差を厳密に遵守する必要があります。現場技術者は、ポリウレタン ベルトを単なるゴムバンドではなく、精密機器として扱う必要があります。
不適切な張力はベルトを急速に破壊します。コードの早期疲労を回避するには、適切な初期張力プロトコルが必要です。張力が不足すると、ベルトの歯がプーリーのフランジに乗り上げ、ラチェット現象や致命的な歯のせん断が発生します。張力が過剰になると、モーターのベアリングに過剰なラジアル荷重がかかり、内部の張力コードが切れてしまいます。技術者は、正確な設置頻度を確認するために音波張力計を使用する必要があります。レーザー位置合わせツールはプーリーが完全に平行であることを保証し、エッジの磨耗やトラッキング障害を防ぎます。
適切に設置するには、寿命を保証するための体系的なアプローチが必要です。新しいベルトをリニア アクチュエータに取り付ける場合は、次の手順に従ってください。
モーター マウントを緩め、テンション キャリッジを最小位置までスライドさせます。
ベルトをドライブプーリーとアイドラプーリーに巻き付けて、歯が溝に完全に収まるようにします。
ベルトの端をクランプ プレートに固定し、指定されたトルクで留め具を締めます。
ベルトがピンと張るまでキャリッジを外側に調整して、初期張力を加えます。
ベルトのスパンをはじき、音波張力計を使用して振動周波数を測定します。
測定された周波数がメーカーが計算した目標値と一致するまで、テンション ボルトを調整します。
駆動システムを手動で数サイクル回転させてベルトを固定し、張力を再測定します。
ベルトとプーリーは単一の嵌合システムを形成します。歯形の一致の重要性は、どれだけ強調してもしすぎることはありません。 T プロファイル ベルトを AT プロファイル プーリーに配置すると、確実に迅速な破壊が保証されます。ピッチの正確さも同様に重要です。ベルトの歯間の距離は、張力がかかっているプーリーの溝と正確に一致する必要があります。この正確なマッチングにより、メッシュの効率が確保されます。せん断荷重を複数の歯に同時に分散し、歯の早期せん断を防ぎます。
プーリーの材質はベルトの寿命に大きく影響します。アルミニウム製プーリーは軽量で、駆動システムの回転慣性を低減します。高速、低トルクの用途に最適です。ただし、アルミニウムは研磨環境ではすぐに摩耗します。硬質陽極酸化アルミニウムにより、重量と耐摩耗性のバランスが優れています。スチール製プーリーは、高トルク用途に最大限の耐久性を提供します。これらは、何百万回ものサイクルにわたってベルトの歯の摩耗作用に耐えます。洗浄環境では、錆によるベルト表面の劣化を防ぐため、ステンレス鋼プーリーが必須です。
ロングスパンの線形アプリケーションは、独特の運動学的課題に直面しています。振動を最小限に抑える設計により、高速ガントリーでも疲労を防ぎます。エンジニアはベルト スパンの固有振動数を計算する必要があります。高調波共振を防ぐために、モーターの動作周波数はこの固有周波数を避ける必要があります。アイドラプーリを追加すると長いスパンが分割され、共振周波数が変化し、高速横行時のベルトが安定します。
一般的なポリウレタン ベルトの故障と根本原因 |
|||
故障モード |
視覚的なインジケーター |
主な根本原因 |
是正措置 |
|---|---|---|---|
トゥースシアー |
歯がベルト本体から完全に剥がれてしまった |
極度の衝撃荷重または極度の張力不足 |
ピークトルクを再計算します。初期張力を上げる |
エッジ摩耗 |
ベルト側面のコードがほつれたり露出したりする |
プーリーの位置ずれまたはモーターシャフトの曲がり |
レーザー位置合わせツールを使用してプーリーを再位置合わせする |
根割れ |
ベルト歯間の横亀裂 |
最小プーリー直径以下で動作する |
大きなプーリーにアップグレードするか、アラミドコードに切り替えてください。 |
引張破断 |
ベルト幅全体にわたるきれいなスナップ |
異物の破片または極度の過剰な張力 |
保護ガードを設置します。メーターで張力を確認する |
調達プロセスを標準化することで、コストのかかる仕様ミスを防ぎます。構造化されたフレームワークを使用して、自動化システムのベルトのアップグレードの可能性を評価します。
正確なパフォーマンス要件を定量化することから始めます。曖昧な仕様はパフォーマンスの低下につながります。必要な再現性をミクロン単位で定義する必要があります。計画的なメンテナンスの前に、総デューティ サイクルを数百万サイクル単位で決定します。最大積載質量とピーク加速度を計算します。これらの指標により、必要な引張強度と歯形が決まります。
エンジニアは、ベルトのプロファイルを選択する前に、正確な負荷要件を計算する必要があります。ペイロードを移動するために必要な効果的な牽引力を決定します。キャリッジの質量、リニアガイドの摩擦係数、最大加速度を考慮に入れてください。この基本荷重に、衝撃荷重と連続運転を考慮したサービス係数を掛けます。スムーズな自動化にはサービス係数 1.5 が標準ですが、積極的なインデックス作成には 2.0 以上の係数が必要になる場合があります。この計算された設計荷重を、特定のベルト幅およびコード材質に対するメーカーの許容引張強度と比較します。
標準ベルトが過酷な環境に耐えられるとは決して考えないでください。化学物質と温度の仕様を確認することが必須です。特定の自動化環境の最悪のシナリオを監査します。ベルトに接触する可能性のあるすべての化学薬品、溶剤、または潤滑剤を特定します。夏の生産のピーク時のピーク周囲温度を測定します。選択した PU コンパウンドがこれらの最悪の場合のパラメーターを超えていることを確認してください。
マーケティングパンフレットに依存しないでください。技術文書を活用することで品質と信頼性を確認します。メーカーに負荷寿命表をリクエストしてください。特定の PU コンパウンドの材料応力データが必要です。コードの伸び試験レポートを確認して、弾性率を確認してください。信頼できるサプライヤーは、このエンジニアリング データをすぐに提供します。
自動化ベルトの材質と構成の比較 |
|||
特徴 |
標準ネオプレン/ゴム |
エンドレスPUベルト |
オープンエンドPUベルト |
|---|---|---|---|
主な用途 |
基本的な動力伝達 |
高トルク同期ドライブ |
直線位置決め / アクチュエーター |
耐薬品性 |
低い(油中で劣化する) |
高(耐油性、耐オゾン性) |
高(耐油性、耐オゾン性) |
位置決め精度 |
中程度(伸びやすい) |
優れた (ゼロストレッチ) |
優れています (しっかりとしたクランプが必要です) |
メンテナンスの必要性 |
高 (頻繁な張り直し) |
低 (インストールして実行) |
低 (インストールして実行) |
微粒子の発生 |
高(クリーンルームには不向き) |
非常に低い(クリーンルーム対応) |
非常に低い(クリーンルーム対応) |
レガシードライブシステムをハイグレードなものに移行 工業用ポリウレタン タイミング ベルト。 自動化の信頼性を高め、予測できないメンテナンス スケジュールを排除する
極めて高い再現性が求められる多軸ロボット、高精度リニアアクチュエーター、高速インデックステーブルのベルトアップグレードを優先します。
現在のドライブトレインを監査して、高負荷時にゴムベルトが頻繁に破損する高疲労点を特定します。
新しいコンポーネントを取り付ける前に、音響張力計を導入してすべての重要なリニア アクチュエータのベースライン張力データを確立します。
施設内の化学物質暴露ゾーンをマップして、洗浄環境向けの耐加水分解性 PU バリアントを指定します。
A: ポリウレタン タイミング ベルトの一般的な範囲は、ショア A 硬度 85 ~ 95 です。これにより、標準のネオプレンよりも大幅に硬く、剛性が高くなります。この高い硬度により優れた耐摩耗性が得られ、高トルク下でも歯の変形を防ぎます。ネオプレンは柔らかいため、プーリーの直径を小さくすることができますが、高負荷の自動化では歯のせん断や粒子の脱落のリスクが高まります。
A: ベルトの端にテンション コードが露出していたり、擦り切れていないか確認してください。ベルトの歯の根元に極度の疲労を示す微小亀裂がないか確認します。リニア アクチュエータがミクロン レベルの位置決め精度を失い始めた場合、またはバックラッシュを防ぐために頻繁に再張力が必要な場合は、内部コードが降伏している可能性があります。致命的な故障を防ぐためには、直ちに交換する必要があります。
A: はい、ただし耐加水分解性ポリウレタン化合物を指定する必要があります。標準の PU は時間の経過とともに湿気を吸収し、材料の破損や引張強度の低下につながります。耐加水分解性の成形ベルトは、食品加工や医薬品の洗浄ゾーンで一般的な高圧水、蒸気、苛性洗浄剤に耐えるように特別に設計されています。
A: コードの素材によって、ベルトの弾性率と柔軟性が決まります。スチールコードは最高の剛性と伸縮性を備えているため、重荷重や正確な位置決めに最適です。アラミドコードは優れた引張強度と優れた柔軟性を提供します。これらは、プーリーの直径が小さいシステムや、鋼が腐食する可能性のある環境に最適です。
A: T プロファイルは、基本的なメートル位置決めの標準です。 AT プロファイルは、歯の体積が大きくなり、コードのサポートが強化されるため、耐荷重が増加し、バックラッシュが減少します。 HTD は、応力をより均一に分散する曲線プロファイルを使用します。これにより、よりスムーズな係合、より高いトルク伝達、および高速での騒音の大幅な低減が可能になります。
A: 高品質のポリウレタン タイミング ベルトは、適切に保管した場合、最長 7 年間使用できます。それらは、直射紫外線、極度の熱、電気モーターなどのオゾン発生装置から離れた、温度管理された環境に保管する必要があります。内部のテンションコードの永久的な圧着を防ぐために、平らに保管するか、ゆるく吊り下げて保管してください。
A: 最大許容張力は、ベルト幅、歯形、特定のコード材質によって完全に異なります。メーカーの最大許容引張荷重を超えると、内部コードが永久に降伏します。常にサプライヤーのエンジニアリングデータを参照し、音響張力計を使用して、設置された張力が降伏しきい値を十分に下回っていることを確認してください。