

OEM にとって、間違ったドライブ コンポーネントを指定すると、1 台のマシンが停止するだけでなく、製品ライン全体の信頼性が損なわれ、広範な保証請求が発生する危険があります。駆動システムは自動化機器の機械的心臓部であり、誤差の余地はありません。性能要件と単価のバランスをとることは、エンジニアリング上の継続的な課題です。過剰な仕様は不必要な調達の肥大化につながりますが、過小な仕様や寸法公差の計算ミスは現場での早期故障、歯のせん断、またはトラッキングの問題を引き起こします。生産稼働に適切なコンポーネントを固定するには、エンジニアリング チームと調達チームが、ベルトの性能を決定する正確な寸法、構造、および材料の仕様を調整する必要があります。を選択する ポリウレタン製タイミングベルトは 、負荷プロファイル、環境条件、製造方法を厳密に評価する必要があります。ここでは、特定の用途に適したポリウレタン タイミング ベルトを評価して注文するための技術的フレームワークを示します。
製造方法により耐荷重が決まります。エンドレス PU タイミング ベルト、オープンエンド ロール、成型ベルトのいずれを選択するかによって、引張強度と適切な用途 (動力伝達と直線位置決め) が根本的に変わります。
ピッチと歯数は交渉できません。完璧な噛み合いを確保し、バックラッシュを防ぐために、正確な歯数の増分を計算する必要があります (歯 = 長さ / ピッチ)。
コード素材が柔軟性と強度を定義: 内部のテンションメンバー (スチール対アラミド/ケブラー) には特定の最小プーリー直径が必要であり、ベルトの伸びに対する抵抗が決まります。
環境適合性は重要です: ポリウレタンは優れた耐摩耗性を提供しますが、動作温度と化学薬品への曝露を、使用する特定の PU コンパウンドと相互参照する必要があります。
物理的なベルトのプロファイルを選択する前に、エンジニアは特定の OEM アプリケーションの絶対的な性能ベースラインを確立する必要があります。これは、定常状態の動作だけでなく、ピーク負荷時に必要なトルク伝達を計算することから始まります。毎分回転数 (RPM) で測定される速度要件は、必要な歯のかみ合い頻度を決定し、発熱に影響します。自動化システムの場合、位置決め精度も同様に重要です。駆動システムが機械の全体的な動作許容誤差を確実に満たすように、直線または回転位置決めにおける許容誤差の範囲を定義する必要があります。
厳しい寸法制限と独自のプロファイルをロックすることで、アフターマーケットでの標準以下の劣化から機器の評判を守ります。 OEM が高度に特殊な歯形やカスタムのピッチ公差に基づいて機械を設計すると、エンドユーザーが機械のパフォーマンスを損なう可能性のある低品質の既製の代替品に簡単に交換できなくなります。厳格な工場仕様により、駆動システムが設計通りに正確に動作し、同期が維持され、アフターマーケットベルトの緩みに伴う早期摩耗が防止されることが保証されています。
誤った仕様に関連する故障モードを分析すると、エンジニアリングの計算ミスによる真のコストが明らかになります。よくある失敗には次のようなものがあります。
ラチェット現象: 高トルク負荷がかかるとベルトが歯を飛び、同期が完全に破壊されます。
過度の摩耗: 不適切な張力またはプーリーの位置ずれによって引き起こされ、ポリウレタン ジャケットの急速な劣化につながります。
騒音の発生: 歯形が正しくないとプーリーの溝に空気が閉じ込められ、密閉された環境では許容できないデシベルレベルが発生します。
致命的な引張破壊: 指定された引張強さを超える衝撃荷重による内部コードの断線。
エンジニアリング チームは、標準のカタログ サイズに基づいた設計とカスタム プロファイルの注文との間のトレードオフを常に評価しています。標準サイズでは、可用性が向上し、プロトタイピングが迅速になり、初期ツールのコストが低くなります。ただし、独自の機械では、特定の摩擦係数や空間的制約を達成するために、カスタムの幅、独自のバッキング、または特殊な歯形が必要になることがよくあります。カスタマイズを選択すると、より高い最小注文数量を約束する必要がありますが、多くの場合、より最適化されたスペース効率の高いドライブ設計が得られます。
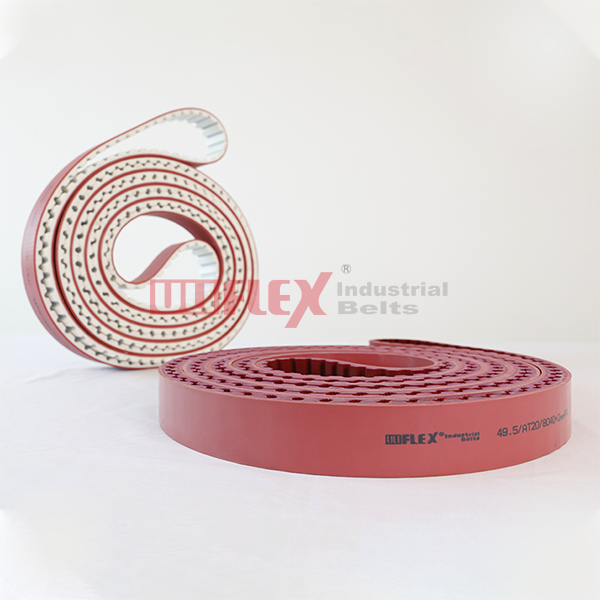
真のエンドレス ベルトとスプライスされたエンドレス ベルトを区別することは、基本的なエンジニアリング要件です。本当に エンドレス PU タイミング ベルト は縫い目なしで押し出されており、内部のテンション コードがループ全体を通して連続的に走行していることを意味します。逆に、スプライスベルトは、オープンエンドロールの端を一緒に溶接することによって作成されます。この構造上の現実が、アプリケーションの適合性を決定します。ベルトループ全体にわたって均一な引張強度が要求される高トルク動力伝達には、真のエンドレスベルトが必須です。最大荷重のしきい値を評価する際、エンジニアは、溶接接合部での内部コードの不連続性により、スプライスされたベルトは通常、真のエンドレス ベルトの引張強度の 50% しか保持しないという事実を考慮する必要があります。
平行なテンションコードを使用して連続長さに押し出された、 オープンエンド PU タイミング ベルトは、 まったく異なる機械的目的を果たします。このアーキテクチャは、直線運動、位置決めシステム、およびベルトの両端が移動するキャリッジまたは固定具に機械的にクランプされる自動搬送用に特別に設計されています。ここでの主な評価次元は、長距離にわたるピッチの正確さです。 CNC 機械、3D プリンタ、または大規模ロボット工学では、歯の間隔の微細な変動でさえ、累積的な位置決め誤差につながる可能性があります。オープンエンド押し出しにより、数メートルのスパンにわたって一貫したピッチ形状が確保されます。
押し出しバリアントとは異なり、 成型ポリウレタンタイミングベルト は精密金型で鋳造されます。この製造方法により、二次熱接着を必要とせずに、複雑な歯形、正確な閉ループ長の作成、およびカスタムバッキングやクリートの統合が可能になります。このアプローチは、正確な厚さの公差やベース素材に直接組み込まれた特定の摩擦係数を必要とする高度に特殊化された OEM 機器に最適です。導入の主なリスクには、標準の押出成形品と比較して、カスタム金型の初期工具コストが高くつくことと、最小注文数量が厳しくなることが含まれます。
正しい歯形を選択することで、トルクを処理し、正確な位置を維持するドライブの能力が決まります。プロファイルは一般に、台形と曲線の 2 つのカテゴリに分類されます。台形プロファイル (T、AT シリーズ、MXL などのマイクロピッチなど) は、一般的な搬送および軽度の自動化タスクに標準です。曲線プロファイル (HTD や STD など) は、プーリーとのより深い係合を可能にする丸い歯の設計を特徴としており、高トルク、低バックラッシュの用途に優れています。歯の中心間の距離の許容可能な変動 (ピッチ公差として知られます) を定義することは、多軸システムで同期を維持するために重要です。
プロフィールカテゴリー |
共通の名称 |
主な用途 |
主な特徴 |
|---|---|---|---|
台形 |
T5、T10、AT5、AT10、MXL |
標準搬送、直線位置決め |
適度なトルク容量、バックラッシ標準で一般自動化に最適 |
曲線的 |
HTD、STD、RPP |
高トルク動力伝達 |
低いバックラッシ、よりスムーズな噛み合い、重荷重下でのより高いせん断強度 |
タイミング ベルトは固定ジオメトリ システムで動作します。標準的な計算は簡単です: 歯 = ピッチ長さ / ピッチ。タイミング ベルトは正確な歯数の増分で注文する必要があるため、この計算の結果は整数でなければなりません。初期の機械設計で端数の歯数が発生するピッチ長が必要な場合、エンジニアリング チームは標準のベルト長さに合わせて機械の中心距離を調整する必要があります。既存のドライブ設計をリバースエンジニアリングまたはアップグレードする場合、標準の業界部品番号をデコードすることが不可欠です。通常、最初の数字のセットはピッチの長さを示し、その後にピッチのタイプ (MXL、T10 など) を示す文字が続き、幅の寸法で終わります。
ベルト幅は、システムの耐荷重とトラッキング動作に直接影響します。最大トルクに基づいて必要な幅を計算することは、歯全体に負荷を分散し、加速時の歯のせん断を防ぐために必要です。さらに、幅は横方向のトラッキング力に影響します。ベルトが動作すると、わずかな位置ずれや負荷の変動により、ベルトは自然にプーリーから外れようとします。正しい幅公差を指定し、フランジ付きプーリーを使用すると、ベルトが確実に中心に保たれ、エッジの摩耗や致命的な脱線が防止されます。
基材は、ベルトの環境耐性と動作上の清浄度を決定します。アン 産業用ポリウレタン タイミング ベルトは 、クリーンな動作が必要な用途において、従来のネオプレン ゴムよりも圧倒的に好まれています。ポリウレタンは黒い炭素粉塵を放出しないため、食品加工、医療機器製造、クリーンルーム環境では必須となっています。適切なショア硬度 (デュロメーター) を選択すると、プーリーの周囲で曲げるために必要な柔軟性と、負荷がかかった状態でのラチェット現象を防ぐために必要な歯の剛性のバランスがとれます。さらに、ポリウレタンにより、特殊な素材の取り扱いのために、特殊なバッキング、高摩擦カバー、またはカスタム クリートをベース素材に直接シームレスに統合することができます。
内部張力部材は、駆動システムの実際の引張荷重を支えます。スチールとアラミドのどちらを選択するかによって、ドライブの設計が根本的に変わります。
スチールコード: 非常に高い引張強度と極めて低い伸びを実現し、重荷重や正確な位置決めに最適です。トレードオフは、スチールコードが硬いということです。コードの早期疲労や切れを防ぐために、より大きな最小プーリー直径が必要です。
アラミド (ケブラー) コード: 柔軟性が高く、軽量で、完全に非磁性です。これらは、小型プーリーや逆曲げ (外側アイドラー) を伴う複雑なルーティング設定に適しています。その代償として、保護用ポリウレタン ジャケットが損傷すると、アラミドが吸湿しやすく劣化しやすくなります。
すべてのベルト仕様には、曲げ半径に関する厳しい設計上の制約があります。選択したベルトのピッチとコードの材質によって、トルクを安全に伝達するために常に噛み合っている必要がある絶対最小プーリー サイズと最小歯数が決まります。これらの最小値を下回って動作すると、テンション コードに重大な曲げ応力が生じ、急速な故障につながります。後屈のリスクも計算する必要があります。外側のアイドラーを使用すると、ベルトが後方に曲がり、歯が圧縮され、外側のポリウレタン層が伸びます。逆曲げ用に明示的に設計されたベルトを指定し、外側のアイドラーが最小直径要件を超えていることを確認する必要があります。
エンドユーザー環境は材料の選択に大きな影響を与えます。エンジニアは、特定の化学物質、油、グリース、紫外線、および工業環境で一般的な強力な洗浄剤に対するポリウレタンの耐性を評価する必要があります。温度制限も同様に重要です。標準的なポリウレタンコンパウンドは通常、-30°C ~ +80°C の間で確実に動作します。 OEM 機器が工業用オーブン、冷凍室、または過剰な熱を発生する高摩擦環境で動作する場合、負荷による歯の軟化やせん断を防ぐために特殊な高温 PU コンパウンドを指定する必要があります。
理論上の計算は、本格的な OEM 生産を開始する前に、物理テストを通じて検証する必要があります。厳密な検証プロトコルを確立すると、実装のリスクが軽減されます。ベストプラクティスには、プロトタイプのバッチを注文して、長時間にわたる稼働時間にわたる張力の減衰をテストすることが含まれます。エンジニアリング チームは、ピーク RPM での騒音レベルを監視し、ベルトのエッジとプーリー フランジの摩耗パターンを検査し、最大積載量条件下でドライブが正確な同期を維持していることを確認する必要があります。プロトタイプの検証が成功した場合にのみ、大量調達を開始する必要があります。
ドライブ システムの仕様を最終的に決定するには、次の手順を実行します。
最大トルク、中心距離、動作環境温度を定義して、正式な仕様書を作成します。
選択したベルトのプロファイルとコードの材質を、メーカー提供の最小プーリー直径の表と照合してください。
専門のベルト メーカーに相談して、選択した製造タイプ (エンドレス、オープン、またはモールド) が動作プロファイルに適合しているかどうかを確認してください。
本格的な生産の前に、制御された実験室環境で騒音、熱、張力の安定性をテストするためにプロトタイプのサンプルをリクエストしてください。
A: ピッチ全長をベルトのピッチで割ります。結果は整数でなければなりません。端数の場合は、標準ベルトのサイズに合わせて機械の中心距離を調整する必要があります。
A: ベルトの裏地に印刷されたベルト コードを探してください。最初の数字のセットはピッチ長を示し、その後にプロファイル (HTD など) と幅を表す文字が続きます。コードが存在しない場合は、2 つの歯の間の距離を測定し、歯の合計数を数えます。
A: 真のエンドレスベルトは継ぎ目なしで製造されており、最大の引張強度を提供します。スプライス ベルトは、オープンエンドのベルトを溶接して作られているため、通常、シームレス ベルトと比較して最大負荷容量が約 50% 減少します。
A: ドライブの設計でプーリーの直径が小さい場合、逆曲げアイドラーが必要な場合、またはアプリケーションで非磁性コンポーネントが必要な場合は、アラミド コードが推奨されます。アラミドは、優れた強度を維持しながら高い柔軟性を提供します。
A: すべてのベルト プロファイルには最小曲げ半径があります。指定された最小歯数よりも少ない歯のプーリーを使用すると、内部の張力コードに極度のストレスが生じ、早期の切れやベルトの破損につながります。
A: いいえ。オープンエンド ベルトは、ベルトがキャリッジに機械的にクランプされる直線運動および位置決めシステム用に特別に設計されています。これらには、高トルクの回転動力伝達に必要な連続構造ループが欠けています。
A: 一般的な原因としては、メーカー推奨の最小プーリー直径未満での動作、不適切な張力、位置ずれ、ベルト構造に使用されている特定のポリウレタン化合物を劣化させる化学薬品や温度への曝露などが挙げられます。